Kalıp Su Yolu Açma
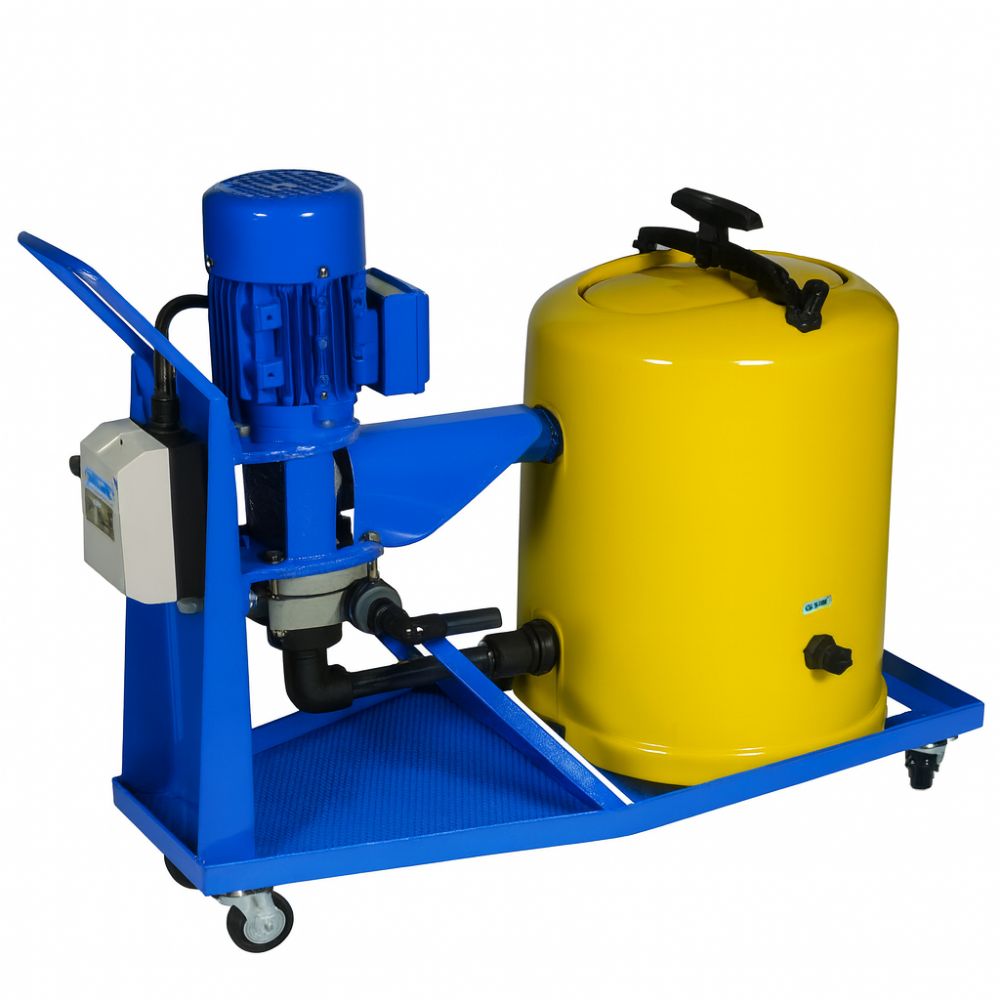
Kalıp Su Yolu Açma Ünitesi: Çalışma Prensibi, Kullanımı, Dikkat Edilmesi Gerekenler ve Faydaları
Çalışma Prensibi
Kalıplarda sıklıkla kullanılan soğutma su yolları zamanla tıkanabilir, kireç, tortu, pas, reçine kalıntıları vb. maddelerle dolabilir. Bu tıkanmalar ısı transfer verimini düşürür, soğutma süresini uzatır ve ürün kalitesini etkiler. Su yolu açma ünitesi, bu tıkanıklıkları mekanik, hidrolik, kimyasal ya da kombinasyonlu yöntemlerle ortadan kaldırmak için tasarlanır.
Temel prensip şu adımları içerir:
-
Giriş ve dolaşım: Temizleme sıvısı (su + katkılı kimyasal çözelti) ünitenin basınç pompası aracılığıyla su yollarına gönderilir.
-
Basınçlı akış / geri dönüş: Su yolu içerisinde yüksek basınçlı akış oluşturularak tıkanmalar zorlanarak çözülür ve taşınır.
-
Ters yıkama / pulsasyon (opsiyonel): Bazı sistemler pulsatif (darbe etkili) akış veya ters yönden su besleme ile daha etkili temizlik sağlar.
-
Tortu ve kalıntı toplama: Temizlik sıvısı içinde çözülmüş ya da ayrışmış partiküller, filtre veya ayırıcı sistemlerle toplanır.
-
Durulama: Temizlik işleminden sonra, su yolları saf su ile durulanır; kimyasal kalıntı kalmaması sağlanır.
Bazı ileri sistemlerde ultrasonik titreşim, lazer destekli akış ya da kimyasal enzim katkıları ile desteklenmiş yöntemler uygulanabilir.
Nasıl Kullanılır?
Kalıp su yolu açma ünitesini doğru şekilde kullanmak için tipik adımlar şunlardır:
-
Kalıbın Hazırlığı
-
Kalıp sisteminden su alt basınç hattı çıkarılır.
-
Kalıbın soğutma devresi mümkünse kapatılır veya izole edilir.
-
Kalıbın uygun montaj konumu belirlenir.
-
-
Bağlantılar
-
Temizlik ünitesinin giriş ve çıkış hatları, kalıp su giriş ve çıkış portlarına bağlanır.
-
Geri dönüş hattı ya da tortu toplama bölümü bağlanır.
-
-
Temizlik Sıcaklığı ve Basınç Ayarı
-
Kullanılan çözeltiye ve kalıp materyaline uygun sıcaklık (genellikle 40–70 °C aralığı) seçilir.
-
Basınç seviyesi, su yolunun çapı ve tıkanıklık yoğunluğuna göre ayarlanır (örneğin 2–10 bar seviyeleri olabilir).
-
Gerekiyorsa pulsasyon modu ya da ters yıkama modları devreye alınır.
-
-
İşlem Süresi
-
Temizlik döngüsü; 5–30 dakika arasında olabilir. Çok yoğun tıkanmalarda birkaç döngü gerekebilir.
-
Süre tamamlandığında sistem durdurulur ve durulama yapılır.
-
-
Kontrol ve Doğrulama
-
Su yolu çıkışındaki debi ve basınç ölçümleri kontrol edilir.
-
Görsel muayene yapılır (şeffaf hatlar varsa), tortu ve kirlilik gözlemlenir.
-
Kalıbın tekrar makineye montajı ve test üretim ile performans doğrulaması yapılır.
-
Dikkat Edilecek Noktalar
-
Uygun kimyasal seçimi: Kullanılan temizlik kimyasalı kalıp malzemesine ve su yolu malzemesine uygun olmalıdır; aşındırıcı kimyasallar paslanmaz çelik veya alaşımlarda zarar verebilir.
-
Basınç kontrolü: Çok yüksek basınç kullanmak ince kanallarda hasara yol açabilir; basınç ayarları dikkatle seçilmelidir.
-
Sıcaklık sınırı: Aşırı sıcaklıklar kalıp tabanına zarar verebilir, contaları bozabilir.
-
Ters yıkama yönü: Bazı tıkanmaların en etkili şekilde çözülmesi için ters yönden su akışı gerekebilir.
-
Tortu toplama: Temizlik sırasında çözülen partiküllerin tekrar su yollarına geri dönmesini engelleyecek filtre sistemi olmalı.
-
Kalıp kapaklarının açılması: Bazı kalıplarda su yolu kapağı veya giriş portu sökülmeli ve erişim sağlanmalıdır.
-
Operatör güvenliği: Kimyasal çözeltiler, sıcak su ve basınçlı akış nedeniyle korozyon veya yanma riski olabilir; uygun kişisel koruyucu ekipman kullanılmalıdır.
-
Düzenli bakım: Temizlik sıvıları, pompa sistemi ve boru hatları düzenli olarak kontrol edilmeli, filtreler temizlenmeli.
Faydaları
-
Soğutma verimliliği artışı: Tıkanmalar giderildiğinde su akışı optimum duruma gelir, ısı transferi iyileşir ve çevrim süreleri kısalır.
-
Enerji tasarrufu: Daha etkin soğutma ile makine enerji tüketimi düşer.
-
Ürün kalite iyileşmesi: Düzgün sıcaklık kontrolü sayesinde ürünlerde deformasyon, gerilme ve yüzey hataları azalır.
-
Üretim kapasitesinde artış: Kısa çevrim süreleri ve daha az duruşla üretim verimliliği yükselir.
-
Kalıp ömrünün uzaması: Tıkanmalar, yerel aşırı ısınmalara ve korozyona yol açabilir; bu riskler azalır.
-
Bakım maliyetlerinin düşmesi: Olağanüstü bakım ve duruş gerektiren tamir işleri azalır; daha öngörülebilir bakım yapılabilir.
-
Çevresel avantaj: Kimyasal ve su tüketimi optimize edilebilir; sürdürülebilir üretim desteklenir.
